
Dall'ingegneria termica alle carrozzerie dei camion minerari: perché risolviamo le fessurazioni delle saldature attraverso il controllo dello stress
Quando il cassone di un autocarro con cassone ribaltabile minerario per carichi pesanti si rompe, la crepa raramente inizia nel mezzo di una piastra di acciaio. Inizia dal cordone di saldatura, in particolare nella zona interessata dal calore.
Non è un problema minerario. Questo è un problema di metallurgia.
Ed è il problema che risolviamo da oltre un decennio, non nel settore minerario, ma nelle linee di produzione di ossido di piombo, dove lo stress da alta temperatura e i cambiamenti della struttura cristallina sono realtà ingegneristiche quotidiane.
La causa principale trascurata
La maggior parte dei cedimenti strutturali nelle carrozzerie dei camion minerari sono attribuiti a sovraccarichi o strade di trasporto accidentate. Ma la nostra analisi dei fallimenti sul campo racconta una storia diversa:la fessura inizia nella ZTA, non nel punto di picco del carico meccanico.
Questa non è una supposizione. Deriva da anni di lavoro di ingegneria termica, progettando apparecchiature in grado di gestire cicli di stress ad alta temperatura giorno dopo giorno.
Non abbiamo iniziato come produttori di attrezzature minerarie. Ma sappiamo cosa succede all’acciaio sotto calore e stress. E questa comprensione ora guida il modo in cui costruiamocorpi di autocarri con cassone ribaltabile minerari per carichi pesanti.
Una linea di prodotti: cassoni per autocarri di classe 50–100 tonnellate
Attualmente produciamo carrozzerie per autocarri con cassone ribaltabile minerari per carichi pesantiAutocarri da miniera a trasmissione meccanica da 50 a 100 tonnellate, che copre le principali piattaforme di telai tra cui Caterpillar, Komatsu, BelAZ e XCMG.
Specifiche chiave:
- Piastra del pavimento: 16–20 mm NM450 + rivestimento antiusura 10 mm
- Piastra laterale: 10–12 mm NM400
- Capacità a colmo (SAE 2:1): 35–45 metri cubi
- Altezza di carico: ottimizzata per un dislivello dell'escavatore idraulico di 5–6 m
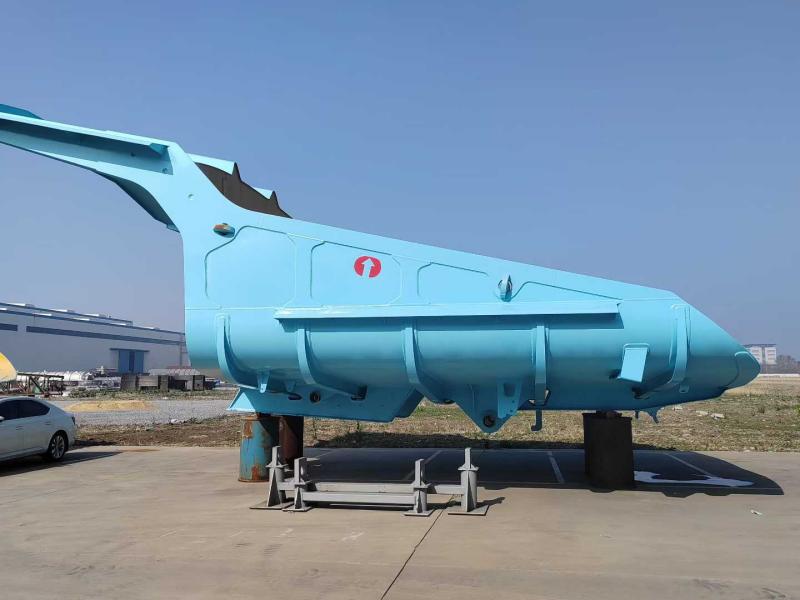
A differenza dei tradizionali corpi rettangolari a fondo piatto, il nostro design utilizza aprofilo senza porta, a palettacon pavimento a curvatura continua.
Perché? Perché i pavimenti piani convenzionali mantengono3–5 tonnellate di materiale appiccicoso per ciclo- e si tratta di tre o cinque tonnellate di carico utile perso, oltre al lavoro manuale di pulizia.
Tre fondamenti tecnici
1. La pendenza continua di 13° ("pavimento vivo")
Il pavimento sale continuamente a13 gradidalla protezione della cabina alla punta posteriore. Quando il paranco si innesta, la gravità fa il lavoro: il carico si frattura e scivola con un unico movimento. Non scavare. Nessun martellamento. Nessun riporto.
2. Strategia sui materiali bi-grade: NM400 + NM450
Non utilizziamo un solo tipo di acciaio per l'intera carrozzeria. Il profilo di usura non è uniforme, quindi non dovrebbero esserlo nemmeno le specifiche del materiale.
| Zona | Grado | Durezza (HB) | Forza di snervamento | Funzione |
|---|---|---|---|---|
| Fondo e pareti laterali inferiori (usura elevata) | NM450 | 420–480 | ≥1000MPa | Resistenza all'abrasione scorrevole |
| Pareti laterali superiori e tettoia anteriore (alto impatto) | NM400 | 360–440 | ≥900MPa | Assorbimento degli urti, stabilità della saldatura |
Questa combinazione è progettata per gestireOltre 500 kg di massicaduta dall'alto (NM400 assorbe l'urto) mentre il pavimento resiste all'abrasione da trascinamento continuo (NM450 resiste all'usura).
Requisiti di saldatura: NM400 richiede il preriscaldamento a 150°C; NM450 richiede un controllo dei parametri più rigoroso.
3. Scheletro costale a cinque longitudinali e nove trasversali
Le simulazioni FEA hanno mostrato che le fratture da stress iniziano tipicamente nei cordoni di saldatura tra il pavimento e gli irrigidimenti. La nostra risposta: integrare la struttura portante nella scocca.
L'esternoDesign a reticolo "cinque longitudinali, nove trasversali".agisce come una capriata, distribuendoOltre 60 tonnellatedella massa del carico su tutta la guida del telaio. Ciò impedisce la deformazione a "buccia di banana" comune nei prodotti della concorrenza.
Elementi di design funzionali aggiuntivi
Cappottina anteriore a 45°:Due scopi: deviare i massi che cadono lontano dalla cabina e aumentare la capacità di impatto senza alzare il baricentro.
Bordo posteriore rinforzato:Dotato di una striscia antiusura NM450 a doppio spessore. I siti minerari comunemente trascinano indietro per pulire le discariche. Questo design previene la deformazione del bordo posteriore e mantiene un'adeguata tenuta se è presente un portellone posteriore.
Controllo qualità + consegna globale
Ogni corpo subisceispezione con particelle magnetiche (MPI)prima della sabbiatura e della verniciatura per rilevare difetti di saldatura nel sottosuolo. Il trattamento termico di distensione post-saldatura è standard.
Spedizione:Costruzione saldata a unità singola. Contenitori flat rack o contenitori break-bulk. Primer epossidico bicomponente (protezione dalla corrosione per il trasporto marittimo) più rivestimento finale in poliuretano (resistenza ai raggi UV).
Supporto in loco:Forniamo consulenza tecnica per le prime installazioni.
Perché questo è importante
L’industria mineraria spende milioni in piastre antiusura e riparazioni strutturali. Ma la maggior parte di questa spesa è rivolta ai sintomi, non alle cause profonde.
Ci avviciniamo al cassone del dumper da miniera per carichi pesanti come un sistema termo-meccanico, non solo come una scatola d'acciaio. La stessa disciplina ingegneristica che controlla lo stress termico nei forni di ossido di piombo si applica ora ai cordoni di saldatura sottoposti a carichi d'urto stradali.
Il problema non è che l'acciaio si consuma. È che i cordoni di saldatura falliscono per primi. E questo, fondamentalmente, è un problema di stress da calore.
Ci è capitato di aver passato gli ultimi dieci anni a imparare come risolverlo.
Invia richiesta
-
WhatsApp
-
E-mail
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza